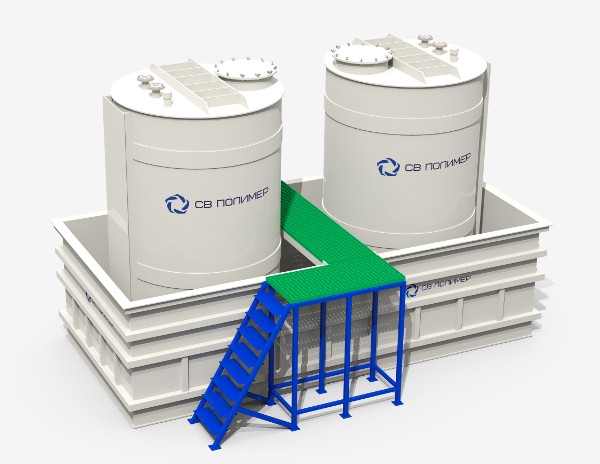
Емкость для электролита — это специализированное промышленное оборудование, предназначенное для хранения, приготовления и использования электролитических растворов в процессах гальванической обработки металлов. Такие емкости обеспечивают химическую стойкость к агрессивным компонентам электролитов, поддержание заданного температурного режима и безопасность эксплуатации на производстве. В зависимости от назначения различают ванны для нанесения гальванических покрытий, баки для приготовления электролитов, емкости для хранения концентратов и травильные ванны для химического удаления оксидных пленок и загрязнений с поверхности металлов.
Компания СВ Полимер производит полный спектр емкостного оборудования для гальванических производств: от компактных ванн для электролита объемом 50 литров до крупногабаритных технологических линий. Каталог гальванических ванн представлен в разделе гальванические ванны. Для хранения кислотных и щелочных компонентов электролитов предлагаются специализированные емкости для кислот и щелочей.
Типы электролитов и требования к емкостям
Выбор материала и конструкции емкости для электролита определяется прежде всего составом рабочего раствора. Каждый тип электролита предъявляет специфические требования к химической стойкости, температурному режиму и конструктивным особенностям оборудования.
Электролиты хромирования
Электролиты хромирования содержат хромовый ангидрид (CrO3) в концентрации 150-400 г/л и серную кислоту (H2SO4) в качестве катализатора. Рабочая температура процесса составляет +45-70 °C для декоративного хромирования и +50-65 °C для твердого хромирования. Хромовая кислота является мощным окислителем, агрессивно воздействующим на большинство конструкционных материалов. Ванна для электролита хромирования должна обладать стойкостью к шестивалентному хрому, серной кислоте и выдерживать постоянный нагрев. Оптимальные материалы — полипропилен PP-H (до +70 °C) или PVDF (при температурах выше +70 °C или повышенных концентрациях). Стальные ванны с футеровкой пластиком также широко применяются при больших объемах.
Электролиты никелирования
Наиболее распространенный электролит никелирования (электролит Уоттса) содержит сульфат никеля (NiSO4, 250-300 г/л), хлорид никеля (NiCl2, 40-60 г/л) и борную кислоту (H3BO3, 30-40 г/л). Рабочая температура составляет +45-65 °C, pH раствора — 3,5-4,5. Это относительно мягкий по агрессивности электролит, допускающий использование полипропиленовых емкостей. Для сульфаматных электролитов никелирования, работающих при температуре до +60 °C, полипропилен PP-H является оптимальным выбором. Бак для электролита никелирования дополнительно оснащается системой фильтрации для удаления механических примесей, влияющих на качество покрытия.
Электролиты цинкования
Различают кислые и щелочные электролиты цинкования. Кислые электролиты содержат сульфат или хлорид цинка с добавлением кислот (pH 3,5-5,0), рабочая температура +18-30 °C. Щелочные цианистые и бесцианистые электролиты содержат оксид или гидроксид цинка в растворе щелочи (NaOH 80-120 г/л), рабочая температура +18-35 °C. Емкость для приготовления электролита цинкования из кислых растворов изготавливается из полипропилена или ПВХ. Для щелочных электролитов полипропилен предпочтительнее из-за лучшей стойкости к концентрированным щелочам при нагреве. Низкие рабочие температуры позволяют использовать экономичные материалы без дополнительного термостатирования.
Электролиты меднения
Сернокислые электролиты меднения содержат сульфат меди (CuSO4, 150-250 г/л) и серную кислоту (H2SO4, 50-100 г/л). Рабочая температура +18-30 °C. Пирофосфатные электролиты работают при pH 8-9 и температуре +50-60 °C. Для сернокислых электролитов подходят полипропилен, полиэтилен и ПВХ. Емкость для электролита меднения должна обеспечивать равномерное распределение тока, поэтому при конструировании учитывается геометрия ванны, расположение анодных штанг и система перемешивания раствора.
Кислотные травильные растворы
Травильная ванна предназначена для химического удаления окалины, ржавчины и оксидных пленок с поверхности металлических деталей перед нанесением покрытий. Травильные растворы содержат минеральные кислоты в высоких концентрациях: серную кислоту (10-20%), соляную кислоту (15-20%), азотную кислоту (10-40%), ортофосфорную кислоту (10-30%) или их смеси. Рабочая температура травления варьируется от комнатной до +80 °C. Емкость для травления должна выдерживать длительный контакт с горячими концентрированными кислотами и парами, что предъявляет повышенные требования к материалу. Полипропилен PP-H является основным материалом для травильных ванн при температурах до +80 °C. При травлении в смеси кислот с окислителями (например, азотная + плавиковая кислота для нержавеющей стали) рекомендуется PVDF.
Материалы для емкостей под электролиты: PP, PE и PVDF
Правильный выбор материала емкости для электролита определяет срок службы оборудования, безопасность производства и качество гальванических покрытий. Рассмотрим три основных полимера, применяемых в гальваническом производстве.
Полипропилен (PP-H)
Полипропилен гомополимер — наиболее распространенный материал для изготовления ванн для электролита и травильных ванн. Рабочая температура до +95 °C позволяет использовать его для большинства гальванических процессов. Полипропилен устойчив к серной, соляной, фосфорной, хромовой кислотам в рабочих концентрациях электролитов, а также к щелочным растворам. Материал легко сваривается, обрабатывается и позволяет изготавливать емкости сложной конфигурации с переливными карманами, штуцерами, опорами для штанг и бортовыми отсосами. Стоимость полипропиленовых ванн минимальна среди химически стойких полимеров, что делает ПП основным материалом для 80% задач гальванического производства.
Полиэтилен (PE-HD)
Полиэтилен высокой плотности применяется для баков для электролита и емкостей хранения в тех случаях, когда рабочая температура не превышает +60 °C. Преимущество PE-HD — высокая ударная вязкость и стойкость к растрескиванию при отрицательных температурах. Полиэтилен хорошо подходит для хранения кислотных и щелочных концентратов при температуре окружающей среды. Для горячих электролитов полиэтилен непригоден из-за деформации при нагреве.
PVDF (поливинилиденфторид)
PVDF применяется для изготовления емкостей для электролита в тех случаях, когда полипропилен не обеспечивает достаточной химической стойкости или температурного диапазона. Рабочая температура PVDF — до +150 °C, что позволяет использовать его для высокотемпературных процессов. PVDF демонстрирует превосходную стойкость к концентрированной серной кислоте, хромовой кислоте, смесям кислот с окислителями. Емкость для травления из PVDF рекомендуется при работе с агрессивными травильными составами на основе смесей HNO3+HF, применяемых для травления нержавеющей стали и титана. Стоимость PVDF-ванн в 8-12 раз выше полипропиленовых, поэтому их использование обосновано только при реальной необходимости.
Сравнительная таблица материалов для электролитных емкостей
В таблице представлено сравнение основных полимерных материалов по стойкости к типичным электролитам и травильным растворам гальванического производства.
| Тип электролита / раствора | Рабочая температура | PP-H (полипропилен) | PE-HD (полиэтилен) | PVDF | Рекомендация |
|---|---|---|---|---|---|
| Хромирование (CrO3 + H2SO4) | +45...+70 °C | Подходит | Не рекомендуется | Отлично | PP-H до +70 °C, PVDF выше |
| Никелирование (NiSO4 + NiCl2) | +45...+65 °C | Подходит | Ограниченно | Отлично | PP-H — оптимально |
| Цинкование кислое (ZnSO4 + H2SO4) | +18...+30 °C | Подходит | Подходит | Отлично | PP-H или PE-HD |
| Цинкование щелочное (ZnO + NaOH) | +18...+35 °C | Подходит | Подходит | Ограниченно (щелочь) | PP-H — оптимально |
| Меднение сернокислое (CuSO4 + H2SO4) | +18...+30 °C | Подходит | Подходит | Отлично | PP-H или PE-HD |
| Травление H2SO4 (10-20%) | +50...+80 °C | Подходит | Не рекомендуется | Отлично | PP-H до +80 °C |
| Травление HCl (15-20%) | +20...+50 °C | Подходит | Подходит | Отлично | PP-H — оптимально |
| Травление HNO3 + HF | +20...+60 °C | Ограниченно | Ограниченно | Отлично | PVDF — обязательно |
| Обезжиривание щелочное (NaOH) | +60...+90 °C | Подходит | Не рекомендуется | Ограниченно | PP-H — оптимально |
| Анодирование (H2SO4 15-20%) | +18...+22 °C | Подходит | Подходит | Отлично | PP-H или PE-HD |
Конструктивные особенности емкостей для гальваники
Ванна для электролита в гальваническом производстве — это не просто резервуар для хранения жидкости. Конструкция ванны должна обеспечивать технологические требования процесса нанесения покрытия и включает ряд специфических элементов.
Основные конструктивные элементы
Корпус гальванической ванны изготавливается из полипропиленового листа толщиной 8-15 мм методом сварки горячим воздухом или экструзионной сварки. Для крупногабаритных ванн (длиной более 2 м) применяется стальной несущий каркас с полипропиленовой футеровкой. Верхняя часть ванны оснащается переливным карманом или бортом для сбора переливающегося электролита. Штанговые опоры обеспечивают фиксацию анодных и катодных штанг с заданным расстоянием. Днище ванны имеет уклон к сливному штуцеру для полного опорожнения.
Система нагрева и охлаждения
Большинство гальванических процессов требуют поддержания строго определенной температуры электролита. Для нагрева применяются погружные теплообменники из полипропилена, PVDF или фторопласта PTFE. Теплообменник представляет собой змеевик или регистр, по которому циркулирует теплоноситель (горячая вода или пар). Для процессов, требующих охлаждения (анодирование, кислое цинкование), используются аналогичные теплообменники с подачей холодной воды или хладагента. Точность поддержания температуры в ванне для электролита составляет обычно ±2 °C и обеспечивается автоматическим терморегулятором.
Система перемешивания
Равномерность состава электролита по всему объему ванны достигается перемешиванием. Применяются три основных способа: барботаж сжатым воздухом через полипропиленовые перфорированные трубы на дне ванны, механическое перемешивание качающейся катодной штангой, принудительная циркуляция электролита насосом через внешний контур с фильтрацией. Выбор способа зависит от типа электролита — барботаж недопустим для электролитов, чувствительных к окислению (например, двухвалентного олова).
Бортовые отсосы
При работе с горячими кислотными электролитами происходит интенсивное испарение агрессивных паров. Емкость для электролита хромирования, травления или горячего никелирования оборудуется бортовыми отсосами — щелевидными воздуховодами по периметру ванны, обеспечивающими удаление паров в систему вентиляции. Бортовые отсосы изготавливаются из полипропилена и подключаются к центральной вытяжной системе гальванического цеха.
Термостатирование электролитов
Контроль температуры — критически важный параметр для качества гальванических покрытий. Отклонение температуры от заданного диапазона приводит к ухудшению внешнего вида покрытия, изменению скорости осаждения, неравномерности толщины и появлению дефектов.
Способы нагрева
Погружные теплообменники из полипропилена или PVDF — основной способ нагрева электролитов. Теплоноситель (горячая вода +80-95 °C или пар низкого давления) подается через змеевик, погруженный в электролит. Для ванн для электролита хромирования, где требуется температура +50-70 °C, достаточно водяного нагрева. Электрические погружные нагреватели в кварцевых или фторопластовых чехлах применяются для точного нагрева небольших ванн. Они обеспечивают быстрый выход на рабочую температуру, но требуют контроля плотности теплового потока во избежание локального перегрева полимерного корпуса.
Способы охлаждения
Процессы анодирования алюминия требуют поддержания температуры электролита +18-22 °C. При прохождении тока электролит нагревается, и без охлаждения температура может подняться до +40-50 °C, что приведет к растворению оксидной пленки. Охлаждение обеспечивается погружными теплообменниками с подачей холодной воды (+8-12 °C) от чиллера. Емкость для электролита анодирования большого объема может оснащаться внешним пластинчатым теплообменником с принудительной циркуляцией.
Теплоизоляция
Для снижения теплопотерь и энергозатрат на поддержание температуры стенки горячих ванн для электролита покрываются теплоизоляцией. Используются плиты из пенополиуретана или минеральной ваты толщиной 30-50 мм с защитным кожухом из оцинкованной стали или алюминия. Теплоизоляция особенно важна для ванн хромирования и никелирования, работающих при температуре +50-70 °C круглосуточно.
Емкости для приготовления электролитов
Емкость для приготовления электролита — отдельный тип оборудования, предназначенный для растворения химикатов, корректировки состава и подготовки рабочих растворов перед подачей в гальванические ванны. Такие емкости отличаются от рабочих ванн наличием интенсивного перемешивания, возможностью нагрева до более высоких температур и системой дозированной подачи готового раствора.
При растворении твердых химикатов (хромовый ангидрид, сульфат никеля, сульфат меди) происходит значительное тепловыделение. Бак для электролита приготовления оснащается мешалкой с электроприводом и регулируемой скоростью вращения. Лопастная мешалка из полипропилена обеспечивает быстрое и равномерное растворение компонентов. Объем емкости для приготовления обычно составляет 30-50% от объема рабочей ванны, что позволяет готовить раствор порциями и корректировать состав перед подачей.
Травильные ванны: конструкция и эксплуатация
Травильная ванна работает в наиболее жестких условиях среди гальванического оборудования. Высокие концентрации кислот, повышенная температура, интенсивное газовыделение (водород) при травлении создают экстремальную нагрузку на материал ванны.
Особенности конструкции
Емкость для травления изготавливается из полипропилена PP-H толщиной 10-15 мм с усиленным сварным швом. Для травильных ванн объемом более 500 литров обязателен стальной несущий каркас. Ванна оборудуется мощным бортовым отсосом для удаления паров кислот и водорода. Дно ванны имеет решетчатый настил для размещения деталей и защиты от механических повреждений полипропиленового днища. Сливной штуцер с запорной арматурой обеспечивает слив отработанного раствора в систему нейтрализации.
Травление различных металлов
Для травления углеродистой стали применяется серная кислота (10-20%) при температуре +50-70 °C или соляная кислота (15-20%) при температуре +20-40 °C. Травление нержавеющей стали выполняется в смеси азотной и плавиковой кислот (HNO3 10-15% + HF 2-5%) при температуре +40-60 °C — для этого процесса емкость для травления изготавливается из PVDF. Травление алюминия производится в растворе щелочи (NaOH 50-100 г/л) при температуре +50-70 °C с последующим осветлением в азотной кислоте. Травление меди и медных сплавов выполняется в растворах на основе хлорида железа (FeCl3) или персульфата аммония.
Безопасность при работе с электролитами и травильными растворами
Гальваническое производство относится к категории опасных из-за применения токсичных и агрессивных химических веществ. Емкости для электролита и травильные ванны должны соответствовать требованиям промышленной безопасности.
Требования к емкостям
- Герметичность. Все сварные швы ванны для электролита проверяются методом контроля качества сварки (визуальный осмотр, искровой контроль). Утечка электролита, особенно хромсодержащего, создает угрозу здоровью персонала и окружающей среде.
- Поддон-ловитель. Под емкостью для электролита устанавливается поддон, способный вместить полный объем ванны в случае аварийного пролива. Поддон изготавливается из полипропилена или полиэтилена.
- Защита от перелива. Переливной карман или датчик уровня с автоматическим отключением подачи предотвращает переполнение ванны.
- Вентиляция. Бортовые отсосы обязательны для ванн с горячими кислотными электролитами. Скорость воздуха в щели отсоса должна составлять 1,5-3,0 м/с в зависимости от типа электролита.
- Заземление. Стальной каркас ванны и все металлические элементы заземляются. Полипропиленовые ванны оснащаются антистатическими вставками при работе с легковоспламеняющимися растворителями.
Особо опасные электролиты
Электролиты хромирования содержат шестивалентный хром (Cr6+) — канцероген первого класса опасности. Ванна для электролита хромирования должна быть оснащена двухсторонним бортовым отсосом, крышкой для периодов простоя и системой автоматического пополнения водой для компенсации испарения. Цианистые электролиты (меднение, цинкование, серебрение) содержат цианиды — сильнейшие яды. Емкости для цианистых электролитов маркируются специальными знаками, оборудуются блокировками и размещаются в отдельных помещениях с автономной вентиляцией.
Выбор емкости для конкретного производства
При заказе емкости для электролита или травильной ванны необходимо определить следующие параметры: состав электролита (все компоненты и их концентрации), рабочая температура и допустимый диапазон отклонений, габариты обрабатываемых деталей (определяют размеры ванны), производительность линии (определяет объем ванны), способ загрузки деталей (ручной, механизированный, автоматический), требования к качеству покрытия (определяют необходимость фильтрации, перемешивания, точного термостатирования).
Компания СВ Полимер проектирует и изготавливает емкостное оборудование для гальванических производств любой сложности. Наши специалисты подберут оптимальный материал и конструкцию с учетом конкретных условий эксплуатации. Стальные конструкции с полимерной футеровкой выполняются в рамках услуги футеровка пластиком. Для получения расчета и технической консультации обращайтесь через страницу контакты или по телефону +7 (937) 691-61-96.
Часто задаваемые вопросы
Из какого материала лучше изготовить емкость для электролита хромирования?
Для электролита хромирования при рабочей температуре до +70 °C оптимальным материалом является полипропилен PP-H. Он устойчив к хромовой и серной кислотам в концентрациях, применяемых при хромировании (CrO3 до 400 г/л). При температурах выше +70 °C или при работе с высококонцентрированными растворами рекомендуется PVDF. Для ванн большого объема экономически целесообразна стальная конструкция с футеровкой полипропиленом.
Чем травильная ванна отличается от гальванической ванны?
Травильная ванна предназначена для химического удаления оксидов и загрязнений с поверхности металла и работает без электрического тока. Ванна для электролита (гальваническая) используется для электрохимического осаждения покрытия и оснащается токоподводящими шинами, анодными штангами и источником постоянного тока. Травильные ванны работают с более концентрированными кислотами и подвергаются более интенсивному химическому воздействию, поэтому к ним предъявляются повышенные требования по толщине стенок и качеству сварных швов. Полный ассортимент ванн представлен в разделе гальванические ванны.
Можно ли использовать полиэтиленовую емкость для горячего электролита никелирования?
Нет, полиэтилен PE-HD не рекомендуется для горячих электролитов. Максимальная рабочая температура полиэтилена составляет +60 °C, тогда как электролит никелирования работает при +45-65 °C. При температурах, близких к верхнему пределу, полиэтилен начинает деформироваться и терять прочностные свойства. Для электролитов никелирования следует использовать полипропилен PP-H (рабочая температура до +95 °C) или PVDF (до +150 °C).
Какой объем емкости для приготовления электролита необходим?
Емкость для приготовления электролита должна иметь объем, составляющий 30-50% от объема рабочей гальванической ванны. Это позволяет готовить раствор порциями, контролировать состав и температуру перед подачей в рабочую ванну. Для ванны объемом 1000 литров достаточно бака для электролита приготовления объемом 300-500 литров с мешалкой и системой нагрева. При необходимости полной замены электролита объем бака увеличивают до 100% от объема ванны.
Какие гарантии предоставляет СВ Полимер на емкости для электролитов?
Компания СВ Полимер предоставляет гарантию на все емкостное оборудование для гальванического производства. Каждая емкость для электролита проходит контроль качества сварных швов перед отгрузкой. Мы выполняем полный цикл: проектирование с учетом состава электролита и условий эксплуатации, изготовление из сертифицированных материалов, доставку и шеф-монтаж. Для консультации и расчета стоимости свяжитесь с нами по телефону +7 (937) 691-61-96 или через страницу контакты.
Заказать ёмкость для электролита в СВ Полимер
Компания СВ Полимер производит ёмкости для электролита и травильных растворов из полипропилена. Изготовление по индивидуальным размерам, доставка по всей России.
Получите бесплатную консультацию и расчёт: