Гальваническая линия — это комплекс взаимосвязанного оборудования, предназначенного для последовательного выполнения операций электрохимической обработки металлических изделий. Линия объединяет ванны подготовки поверхности, нанесения гальванического покрытия, промывки и финишной обработки в единую технологическую цепочку. Правильно спроектированная гальваническая линия обеспечивает стабильное качество покрытий, высокую производительность и безопасность работы персонала в гальваническом цехе.
Компания СВ Полимер производит ключевые элементы гальванических линий из полипропилена: ванны всех типов, бортовые отсосы, трубопроводы, емкости для приготовления растворов и вспомогательное оборудование. Полный ассортимент ванн представлен в разделе гальванические ванны. Для работы с агрессивными электролитами мы предлагаем специализированные емкости для кислот и щелочей.
Состав и основные компоненты гальванической линии
Любая гальваническая линия состоит из нескольких функциональных блоков, каждый из которых выполняет свою задачу в технологическом процессе нанесения покрытия. Состав оборудования определяется видом покрытия, производительностью и степенью автоматизации.
Гальванические ванны
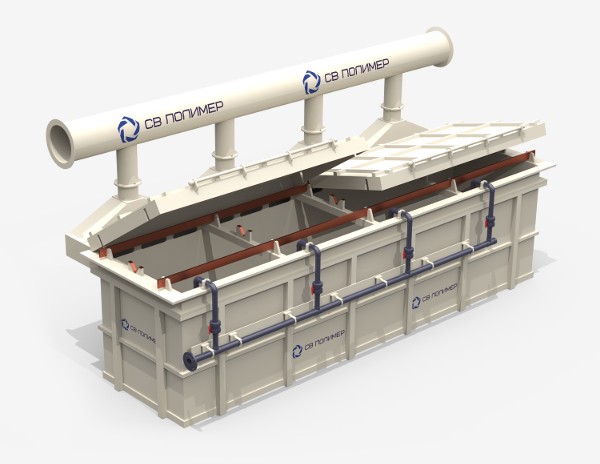
Ванны являются центральным элементом любой линии. В состав гальванического оборудования входят несколько типов ванн, расположенных в строгой технологической последовательности:
- Ванны обезжиривания — щелочные или электрохимические, для удаления масел и загрязнений с поверхности деталей перед нанесением покрытия.
- Ванны травления и активации — с растворами кислот (соляная, серная, азотная) для снятия оксидных пленок и подготовки поверхности к осаждению металла.
- Рабочие ванны нанесения покрытия — основные емкости, в которых происходит электрохимическое осаждение металла (хрома, никеля, цинка, меди и др.).
- Ванны промывки — каскадные системы для удаления остатков электролита между операциями. Применяются одно-, двух- и трехкаскадные схемы промывки.
- Ванны улавливания — для сбора уносимого электролита с поверхности деталей и снижения расхода дорогостоящих реагентов.
- Ванны пассивирования и финишной обработки — для создания защитных конверсионных покрытий, повышающих коррозионную стойкость.
Компания СВ Полимер изготавливает гальванические ванны из полипропилена любых размеров и конфигураций, адаптированные под конкретные технологические процессы.
Система подвесок и транспортировки деталей
Для перемещения деталей между ваннами в составе линии используются подвесочные приспособления и транспортные механизмы. В ручных линиях детали переносятся оператором с помощью траверс и кран-балок. Автоматические линии оснащаются программируемыми манипуляторами (автооператорами), которые перемещают подвески по заданному маршруту с точным соблюдением времени выдержки в каждой ванне.
Система вентиляции
Вентиляция гальванического цеха — обязательный элемент, обеспечивающий безопасные условия труда. Бортовые отсосы устанавливаются на каждой ванне, содержащей агрессивные или токсичные растворы. Особенно важна вентиляция для ванн хромирования (пары хромового ангидрида канцерогенны), травления (пары кислот) и обезжиривания (щелочные аэрозоли). Воздуховоды гальванических линий изготавливаются из полипропилена или ПВХ, устойчивых к коррозии. Вытяжной воздух перед выбросом в атмосферу проходит очистку в скрубберах или абсорберах.
Система нагрева электролитов
Многие гальванические процессы требуют поддержания определенной температуры электролита. Для нагрева применяются:
- Погружные электрические нагреватели — ТЭНы из титана, кварца или фторопласта, устанавливаемые непосредственно в раствор.
- Теплообменники — змеевиковые или пластинчатые, использующие пар или горячую воду в качестве теплоносителя.
- Рубашки обогрева — наружный нагрев через двойные стенки ванны, обеспечивающий равномерный прогрев раствора.
Температурный режим контролируется автоматически с помощью терморегуляторов и датчиков, что критически важно для стабильности гальванического покрытия.
Источники питания постоянного тока
Выпрямители (источники питания) обеспечивают подачу постоянного тока на электроды ванны. Современные выпрямители имеют плавную регулировку тока и напряжения, функцию реверса тока (для некоторых процессов) и цифровое управление. Мощность выпрямителей выбирается исходя из площади обрабатываемых деталей и плотности тока, требуемой для конкретного вида покрытия.
Система водоподготовки и очистки стоков
Гальваническое производство потребляет значительное количество воды для промывки деталей и требует очистки сточных вод от ионов тяжелых металлов. В состав линии входят узлы нейтрализации, реагентной обработки, отстаивания и фильтрации. Для хранения реагентов и промежуточных растворов используются емкости для кислот и щелочей из химически стойких полимеров.
Типы гальванических линий
Гальваническое оборудование классифицируется по степени автоматизации на три основных типа. Выбор конкретного типа определяется объемами производства, номенклатурой обрабатываемых деталей и бюджетом.
Ручные гальванические линии
В ручных линиях все операции по перемещению деталей между ваннами выполняются оператором. Подвески с деталями переносятся вручную или с помощью кран-балки. Преимущества ручных линий:
- Низкая стоимость оборудования и монтажа.
- Гибкость — возможность быстрого изменения технологического маршрута.
- Простота обслуживания, отсутствие сложных механизмов.
- Подходят для мелкосерийного производства и широкой номенклатуры деталей.
Недостатки: низкая производительность, зависимость качества от квалификации оператора, сложность обеспечения точного времени выдержки деталей в растворах.
Механизированные (полуавтоматические) линии
Полуавтоматические линии оснащаются механизированными транспортными системами для перемещения подвесок между ваннами, однако загрузка и выгрузка деталей выполняется оператором. Такие линии обеспечивают точное соблюдение временных режимов обработки и более высокую производительность по сравнению с ручными. Применяются на средних и крупных предприятиях с серийным производством.
Автоматические гальванические линии
Полностью автоматические линии оснащаются программируемыми автооператорами, которые перемещают подвески по заданному маршруту без участия человека. Система управления контролирует время выдержки в каждой ванне, скорость погружения и извлечения, параметры тока и температуры. Преимущества автоматических линий:
- Максимальная производительность и стабильность качества покрытий.
- Точное соблюдение технологических режимов.
- Минимальное участие персонала, снижение влияния человеческого фактора.
- Экономия воды и реагентов за счет оптимизации режимов промывки.
Недостатки: высокая стоимость, необходимость квалифицированного обслуживания автоматики, менее гибкая перестройка под новую номенклатуру деталей.
Сравнение типов гальванических линий
| Параметр | Ручная линия | Полуавтоматическая | Автоматическая |
|---|---|---|---|
| Производительность | Низкая | Средняя | Высокая |
| Стабильность качества | Зависит от оператора | Хорошая | Отличная |
| Стоимость оборудования | Низкая | Средняя | Высокая |
| Гибкость перенастройки | Высокая | Средняя | Ограниченная |
| Число операторов | 2-4 человека | 1-2 человека | 1 человек (контроль) |
| Расход воды и реагентов | Высокий | Средний | Оптимизированный |
| Срок окупаемости | 6-12 месяцев | 1-2 года | 2-4 года |
| Область применения | Мелкие серии, ремонт | Серийное производство | Массовое производство |
Виды гальванических процессов и линий
Конфигурация гальванической линии зависит от вида наносимого покрытия. Каждый процесс имеет свои требования к составу электролита, температурному режиму, плотности тока и последовательности операций.
Линия хромирования
Линия хромирования предназначена для нанесения хромовых покрытий — декоративных и функциональных (твердое хромирование). Типовой состав линии включает ванны щелочного обезжиривания, электрохимического обезжиривания, травления, декапирования, нанесения подслоя (меднение или никелирование), собственно хромирования и каскадной промывки. Электролит хромирования содержит хромовый ангидрид (CrO3) — вещество первого класса опасности, поэтому линия хромирования предъявляет повышенные требования к вентиляции, герметичности оборудования и очистке стоков. Рабочая температура электролита составляет 45-55 °C для декоративного и 50-65 °C для твердого хромирования.
Линия никелирования
Линия никелирования используется для нанесения никелевых покрытий, которые обеспечивают высокую коррозионную стойкость и привлекательный внешний вид изделий. Никелирование часто применяется как промежуточный слой перед хромированием. Электролиты никелирования (сульфатные, хлоридные, сульфаматные) работают при температуре 45-60 °C и pH 3,5-4,5. Линия включает ванны обезжиривания, травления, активации, никелирования (блестящего, матового или многослойного) и промывки. Для получения качественного покрытия критически важна фильтрация электролита и контроль его состава.
Линия цинкования
Линия цинкования — наиболее распространенный тип гальванической линии в промышленности, так как цинковое покрытие является основным методом защиты стальных изделий от коррозии. Электролиты цинкования бывают кислые (хлоридные, сульфатные) и щелочные (цианистые, цинкатные). Современные линии цинкования преимущественно используют щелочные безцианистые электролиты как наиболее экологичные. Температура процесса 18-30 °C, что снижает требования к нагреву. После нанесения цинкового покрытия обязательно выполняется хроматирование или пассивирование для повышения коррозионной стойкости.
Линия анодирования
Анодирование — электрохимический процесс создания оксидной пленки на поверхности алюминия и его сплавов. В отличие от гальваностегии, при анодировании обрабатываемая деталь выступает анодом. Электролит — раствор серной кислоты концентрацией 15-20%. Линия анодирования включает ванны обезжиривания, осветления (травления в щелочи), анодирования, промывки, наполнения (уплотнения пор) и при необходимости окрашивания. Рабочая температура электролита 18-22 °C, для твердого анодирования — от 0 до +5 °C.
Линия меднения
Меднение применяется как самостоятельное покрытие (для электропроводящих поверхностей, печатных плат) и как подслой перед никелированием и хромированием. Электролиты меднения — кислые (сульфатные) и щелочные (цианистые, пирофосфатные). Кислые электролиты работают при комнатной температуре, щелочные — при 40-60 °C. Линия меднения требует качественной фильтрации и периодической проработки электролита.
Требования к гальваническому цеху
Организация гальванического цеха требует соблюдения ряда нормативных требований, обеспечивающих безопасность персонала и охрану окружающей среды.
Планировка и размещение оборудования
Гальваническое оборудование размещается в отдельном помещении или изолированном участке цеха с кислотоупорными полами, имеющими уклон к трапам для сбора проливов. Расстояние между ваннами должно обеспечивать свободный проход обслуживающего персонала (не менее 1,2 м). Помещение оборудуется приточно-вытяжной вентиляцией с кратностью воздухообмена не менее 10-15 в час. Стены и потолок покрываются химически стойкими материалами.
Электроснабжение
Гальванический цех оснащается выпрямителями постоянного тока, силовыми шинопроводами и системой распределения тока по ваннам. Все электрооборудование должно иметь степень защиты не ниже IP54 для работы во влажной и агрессивной среде. Обязательно устройство заземления и защиты от токов утечки.
Водоснабжение и канализация
Гальваническое производство требует значительного объема воды для промывки деталей. Сточные воды, содержащие ионы тяжелых металлов (хром, никель, цинк, медь), кислоты и щелочи, подлежат обязательной очистке на локальных очистных сооружениях перед сбросом в канализацию. Нормативы на содержание загрязняющих веществ в очищенных стоках регламентируются природоохранным законодательством.
Безопасность труда
Персонал гальванического цеха обеспечивается средствами индивидуальной защиты: кислотостойкими перчатками, защитными очками, фартуками, респираторами. На участке хромирования и работы с цианистыми электролитами предъявляются повышенные требования к вентиляции и контролю воздуха рабочей зоны. Обязательно наличие аварийного душа и фонтанчиков для промывки глаз.
Преимущества полипропилена для гальванического оборудования
Полипропилен является оптимальным конструкционным материалом для изготовления оборудования для гальваники. Выбор этого материала обусловлен сочетанием нескольких ключевых свойств, которые критически важны для гальванического производства.
Химическая стойкость
Полипропилен устойчив к подавляющему большинству электролитов, используемых в гальванике: серной, соляной, хромовой, фосфорной кислотам, щелочам, солевым растворам. Это позволяет использовать единый материал для ванн различного назначения в составе одной гальванической линии.
Диэлектрические свойства
В отличие от металлических ванн, полипропилен является диэлектриком. Это исключает паразитные токи утечки через стенки ванны, что обеспечивает более равномерное распределение тока по поверхности обрабатываемых деталей и повышает качество гальванического покрытия.
Малый вес и технологичность
Полипропиленовые ванны в 5-7 раз легче стальных аналогов, что упрощает транспортировку и монтаж. Материал хорошо поддается механической обработке и сварке, что позволяет изготавливать ванны любых размеров и конфигураций, врезать патрубки, устанавливать штуцеры и переливные устройства.
Долговечность и ремонтопригодность
Срок службы полипропиленовых ванн составляет 15-25 лет. При локальных повреждениях ванна ремонтируется методом экструзионной сварки без демонтажа и без остановки всей линии. Также возможна футеровка пластиком изношенных металлических ванн для продления их ресурса.
Гладкая поверхность
Внутренние стенки полипропиленовых ванн имеют гладкую, непористую поверхность, которая не впитывает компоненты электролита и легко очищается. Это снижает риск загрязнения электролитов при переходе на другой вид покрытия и упрощает обслуживание оборудования.
Экономическая эффективность
Стоимость полипропиленовой ванны значительно ниже аналогичной из нержавеющей стали, а срок службы сопоставим. С учетом низких затрат на обслуживание и ремонт совокупная стоимость владения полипропиленовым гальваническим оборудованием оказывается минимальной.
Комплектация гальванической линии от СВ Полимер
Компания СВ Полимер производит и поставляет все полимерные компоненты, необходимые для комплектации гальванической линии:
| Компонент | Назначение | Материал |
|---|---|---|
| Гальванические ванны | Обезжиривание, травление, нанесение покрытий, промывка, пассивирование | Полипропилен PP-H, 8-20 мм |
| Ванны улавливания | Сбор уносимого электролита для возврата в рабочий цикл | Полипропилен PP-H |
| Бортовые отсосы | Удаление вредных паров и аэрозолей с поверхности растворов | Полипропилен, ПВХ |
| Воздуховоды | Транспортировка загрязненного воздуха от ванн к системе очистки | Полипропилен |
| Емкости для реагентов | Хранение и дозирование кислот, щелочей, солей | Полипропилен, ПВХ |
| Трубопроводы | Подвод и отвод растворов, воды, воздуха | Полипропилен PP-R |
| Скрубберы и абсорберы | Очистка вытяжного воздуха перед выбросом в атмосферу | Полипропилен |
| Нейтрализаторы | Обработка сточных вод гальванического цеха | Полипропилен |
Все оборудование изготавливается по индивидуальным чертежам с учетом конкретной технологической схемы и габаритов обрабатываемых изделий. Ванны комплектуются штангами токоподвода, нагревательными элементами, переливными устройствами и сливной арматурой.
Проектирование гальванической линии
Правильное проектирование — залог эффективной работы гальванического оборудования. При разработке проекта линии учитываются следующие факторы:
- Вид покрытия и технологический маршрут. Определяется последовательность операций, состав электролитов, температурные режимы и время выдержки деталей в каждой ванне.
- Габариты обрабатываемых деталей. От максимального размера изделия зависят внутренние размеры ванн. Между деталями и стенками ванны, а также между деталями и анодами должны выдерживаться нормативные расстояния.
- Требуемая производительность. Количество подвесок, одновременно находящихся в линии, такт работы автооператора и объем ванн рассчитываются исходя из плана выпуска продукции.
- Степень автоматизации. Определяется объемами производства и бюджетом. Для малых партий достаточно ручной линии, для массового производства необходима автоматическая.
- Требования к очистке стоков. Схема водооборота и очистных сооружений разрабатывается с учетом местных экологических нормативов.
- Планировка цеха. Расположение ванн оптимизируется для минимизации перемещений подвесок и обеспечения удобного обслуживания.
Обслуживание гальванической линии
Регулярное техническое обслуживание гальванической линии обеспечивает стабильное качество покрытий, предотвращает аварийные ситуации и продлевает срок службы оборудования.
- Ежесменный контроль — проверка герметичности ванн, уровня растворов, работоспособности вентиляции и нагрева, состояния анодов.
- Еженедельное обслуживание — анализ состава электролитов, корректировка концентрации компонентов, очистка фильтров.
- Ежемесячное обслуживание — осмотр сварных швов ванн, проверка состояния трубопроводов и запорной арматуры, очистка ванн от шлама.
- Ежегодное обслуживание — полная замена электролитов, капитальная чистка ванн, ревизия механических и электрических систем линии.
Полипропиленовые ванны существенно упрощают обслуживание благодаря гладкой поверхности, устойчивости к коррозии и возможности быстрого ремонта методом сварки.
Часто задаваемые вопросы
Из каких основных элементов состоит гальваническая линия?
Гальваническая линия включает ванны подготовки поверхности (обезжиривание, травление), рабочие ванны нанесения покрытия, ванны промывки и улавливания, систему вентиляции с бортовыми отсосами, источники питания постоянного тока, систему нагрева электролитов, транспортные механизмы для перемещения деталей и очистные сооружения для обработки сточных вод. Конкретный состав оборудования определяется видом покрытия и требуемой производительностью.
Какой тип линии выбрать — ручной или автоматический?
Выбор зависит от объема производства. Ручные линии оптимальны для мелкосерийного производства, ремонтных предприятий и участков с широкой номенклатурой деталей, где требуется гибкость. Автоматические линии целесообразны при массовом производстве однотипных деталей, где важны стабильность качества и высокая производительность. Полуавтоматические линии занимают промежуточное положение и подходят для среднесерийного производства.
Почему для гальванических линий рекомендуется полипропилен?
Полипропилен сочетает высокую химическую стойкость к кислотам и щелочам, диэлектрические свойства (исключение паразитных токов), малый вес, долговечность (15-25 лет), простоту ремонта и доступную стоимость. Эти свойства делают его оптимальным материалом для оборудования для гальваники по сравнению с нержавеющей сталью, ПВХ и другими материалами.
Какие покрытия можно наносить на гальванической линии?
На гальванической линии выполняются все основные виды электрохимических покрытий: цинкование (защита от коррозии), никелирование (декоративное и функциональное), хромирование (декоративное и твердое), меднение, анодирование алюминия, кадмирование, оловянирование, золочение, серебрение, родирование. Для каждого вида покрытия проектируется своя конфигурация линии с учетом состава электролита и режимов обработки.
Какие требования предъявляются к вентиляции гальванического цеха?
Вентиляция гальванического цеха должна обеспечивать кратность воздухообмена не менее 10-15 в час. Каждая ванна с агрессивным электролитом оснащается бортовым отсосом. Особые требования предъявляются к ваннам хромирования — вытяжка должна полностью улавливать аэрозоль хромового ангидрида. Вытяжной воздух перед выбросом в атмосферу очищается в скрубберах. Воздуховоды изготавливаются из полипропилена или ПВХ. Для расчета и изготовления вентиляционного оборудования обратитесь к специалистам СВ Полимер через страницу контакты.
Заказать гальваническую линию в СВ Полимер
Компания СВ Полимер производит гальванические линии и ванны из полипропилена. Изготовление по индивидуальным размерам, доставка по всей России.
Получите бесплатную консультацию и расчёт: